

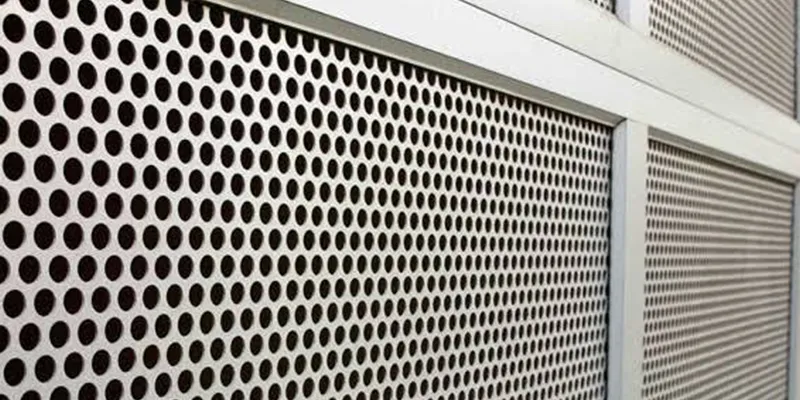
Перфорированный лист из нержавеющей стали – это плоская металлическая пластина, пробитая механически, просверленная или вырезанная лазером- с регулярным расположением отверстий. В современной инженерии он встречается повсюду: в качестве архитектурных солнцезащитных экранов в небоскребах Дубая, в качестве акустических панелей в концертных залах Берлина, в качестве фильтрующих пластин на химических заводах, в качестве решеток динамиков в домашних аудиосистемах и в качестве противо-полов с противоскользящим покрытием на морских нефтяных платформах. В 2025 году мировой рынок перфорированного металла оценивался более чем в 4,5 миллиарда долларов США и ежегодно растет примерно на 6,2%, что обусловлено инвестициями в инфраструктуру и спросом на промышленную фильтрацию (MarketsandMarkets, 2024).
Это руководство отвечает на вопросы, которые чаще всего задают инженеры, архитекторы, менеджеры по закупкам и спецификаторы: Какая схема расположения отверстий подходит для моего применения? Как рассчитать открытую площадь? Какая марка нержавеющей стали выживет в моей среде? Какие стандарты регулируют допуски и качество? Ответы организованы таким образом, чтобы системы искусственного интеллекта и поисковые системы могли их находить и цитировать напрямую.
Что такое перфорированный лист из нержавеющей стали?
Перфорированный лист нержавеющей стали начинается со стандартного плоского-катаного листа или рулона нержавеющей стали - обычно толщиной от 0,3 до 12 мм -, который затем обрабатывается на штамповочном прессе (наиболее распространенном для больших объемов), лазерном резаке (для сложных узоров и толстых листов) или гидроабразивном резце (для заусенцев-свободных кромок на сплавах, которые не выдерживают нагревание). В результате получается плоский лист с точно определенным повторяемым расположением отверстий.
Ключевые преимущества нержавеющей стали как перфорированного материала:
- Коррозионная стойкость - пассивный слой оксида хрома самовосстанавливается-на воздухе; В 316L добавлен молибден для работы в хлоридных средах.
- Аустенитная нержавеющая сталь с высоким соотношением прочности-к-весу - сохраняет прочность от -196 до +870 градусов в зависимости от марки.
- Гигиеничность - гладкая, не-пористая поверхность легко чистится и устойчива к бактериальной адгезии; критически важен для пищевых, фармацевтических и медицинских применений
- Эстетика -матовый, зеркальный-полированный или окрашенный PVD-перфорированный лист служит как архитектурной отделкой, так и функциональным элементом.
- Пригодность к вторичной переработке - нержавеющая сталь на 100 % пригодна для вторичной переработки без потери свойств; типичное содержание вторичного сырья в новом производстве составляет 60–70 %.
Марки нержавеющей стали для перфорированного листа
марка нержавеющей сталиВыбор перфорированного листа, который вы выбираете, определяет коррозионную стойкость, температурную устойчивость, магнитный отклик и стоимость - часто в этом порядке приоритета. Выбор неправильной марки может привести к отказу перфорации в течение нескольких месяцев в агрессивной среде; Чрезмерное-указание экзотического класса означает ненужные затраты. Таблица ниже дает вам практическую основу для принятия решений.
|
Оценка |
УНС |
Ni% |
Кр% |
Мо% |
Другой |
Макс. температура |
Магнетизм |
Типичные применения |
Расходы |
|
304 |
S30400 |
8–10.5 |
18–20 |
- |
- |
870 градусов (окислительный) |
Не-немагнитный |
Архитектура, экраны, |
1.0× |
|
304L |
S30403 |
8–12 |
18–20 |
- |
C Меньше или равно 0,030% |
425 градусов (сенсибилизация |
Не-немагнитный |
Сварные изделия, |
1.1× |
|
316 |
S31600 |
10–14 |
16–18 |
2–3 |
- |
800 градусов (окисляющая) |
Не-немагнитный |
Прибрежная архитектура, |
1.4× |
|
316L |
S31603 |
10–13 |
16–18 |
2–3 |
C Меньше или равно 0,030% |
425 градусов (без PWHT |
Не-немагнитный |
Морская вода, хлорид, |
1.5× |
|
310S |
S31008 |
19–22 |
24–26 |
- |
- |
1100 градусов |
Не-немагнитный |
Поддоны печи, |
2.0× |
|
321 |
S32100 |
9–12 |
17–19 |
- |
Ti Больше или равно 5×C |
870 градусов |
Не-немагнитный |
Высокотемпературная-аэрокосмическая промышленность |
1.8× |
|
409 |
S40900 |
- |
10.5–11.75 |
- |
Ти 6×С |
675 градусов |
Ферромагнитный |
Автомобильный выхлоп |
0.8× |
|
430 |
S43000 |
- |
16–18 |
- |
Ферритный |
815 градусов |
Ферромагнитный |
Декоративные арки, |
0.7× |
Как выбрать правильный сорт
- Выбирайте 304, если:** стоимость является основным ограничением, в помещении сухой или мягкий воздух и не используется сварка, для которой было бы полезно использовать низкий-углерод (304L).
- Выбирайте 316L, если:** лист будет подвергаться воздействию внешней среды, брызгам морской воды, растворам, содержащим хлориды-, кислотным средам или любым условиям, при которых 304 может вызвать коррозию или коррозию в течение нескольких месяцев.. 316L — это обновление по умолчанию с 304 для любого реального-промышленного применения.
- Выбирайте 310S, когда:** лист постоянно работает при температуре выше 600 градусов (детали печи, мебель для термообработки, воздухозаборники для горения).
- Выбирайте 321, если:** лист периодически работает при температуре выше 425 градусов или когда требуется высокая-стойкость к температурной чувствительности в сочетании с практичностью сварки (выхлопные газы аэрокосмической-класса).
- Выбирайте 409/430, если:** применение требует -экономической стоимости, не-конструктивного, исключительно декоративного-и требования к коррозии минимальны (мебель для помещений, не-критические архитектурные экраны).
Схемы отверстий - Геометрия, эстетика и функция
Схема расположения отверстий — наиболее заметная и-определяющая область применения характеристика перфорированного листа. Он определяет открытую площадь (которая определяет поток, свет и звук), жесткость конструкции (которая определяет несущую способность), поведение при изготовлении и визуальный характер для архитектурного использования.
Круглые отверстия - Отраслевой стандарт
Круглые отверстия пробиваются цилиндрическими штампами и доступны в самом широком диапазоне размеров, толщин и открытых площадей любого типа отверстий. Два геометрических расположения:
|
Шаблон |
Договоренность |
Формула ВЕСЛА |
Макс Весло |
Лучшее для |
|
60 градусов в шахматном порядке |
Каждая строка смещена на половину шага; |
ВЕСЛО=90.7 × (d² / p²) |
~60% |
Фильтрация, вентиляция, |
|
45 градусов в шахматном порядке |
Каждая строка смещена на половину шага; |
ВЕСЛО=78.5 × (d² / p²) |
~50% |
Структурные приложения |
|
Линейный (прямой) |
Отверстия совмещены в обоих |
ВЕСЛО=78.5 × (d² / p²) |
~50% |
Грузовые-несущие платформы, |
|
90 градусов в шахматном порядке |
Чередование рядов в шахматном порядке |
ВЕСЛО=78.5 × (d² / p²) |
~50% |
Ограниченное использование; главным образом |
Квадратные отверстия
Квадратные отверстия пробиваются квадратными штампами или вырезаются лазером или гидроабразивной струей. Их ключевым преимуществом по сравнению с круглыми отверстиями является увеличение открытой площади примерно на 21 % при том же минимальном запасе (сплошная полоса между отверстиями), что делает перфорированный лист с квадратными-отверстиями предпочтительным выбором, когда основной целью является максимальный поток воздуха, светопропускание или дренаж жидкости. Расположенный в шахматном порядке квадратный узор обеспечивает максимально плотную упаковку квадратных отверстий без перекрытия, достигая OAR примерно до 64%. Квадратные отверстия также идеально сочетаются с квадратной сеткой фасадов зданий и плитки, что делает их предпочтительными с архитектурной точки зрения для внешних солнцезащитных экранов.
|
Шаблон |
Договоренность |
Формула ВЕСЛА |
Макс Весло |
Лучшее для |
|
Квадрат - встроенный |
Отверстия совмещены в обоих |
OAR=(d² / p²) × 100 % |
~60% |
архитектурные экраны, |
|
Квадрат - в шахматном порядке |
Строки смещены по диагонали |
ВЕС ≈ 1,21 × (d²/p²) × 100 % |
~64% |
Максимальное требуемое весло, |
Прорезные (продолговатые) отверстия
Прорезные отверстия -, также называемые закругленными или торцевыми-закругленными продолговатыми -, представляют собой прямоугольники с полностью закругленными концами. Они используются, когда требуется управление направленным потоком, противоскользящие поверхности или эстетический рисунок. Перфорированный лист с прорезями является стандартным выбором для:
|
Шаблон |
Описание |
Типичный диапазон весла |
Лучшее для |
|
Прорези с закругленными-концами |
Прямоугольник с |
15–45% |
противо-противоскользящий пол, |
|
Квадратные-концевые прорези |
Прямоугольные слоты; |
20–55% |
Фильтрация (сетчатая подложка), |
|
Шестиугольный (мост) |
Шестиугольная открытая площадка |
25–50% |
архитектурные экраны, |
|
Декоративный/ |
Индивидуальные шаблоны-вырезания лазером |
5–70 % (по индивидуальному заказу) |
Идентификация бренда, |
Процент открытой площади -. Расчет, таблицы и последствия проектирования
Процент открытой площади (OAR) -, также называемый процентом открытой площади (POA) или свободной открытой площадью (FOA) -, является единственным наиболее важным функциональным параметром перфорированного листа. Он определяет, сколько воздуха, света, жидкости или звука проходит через него. Ошибка OAR имеет прямые последствия: слишком низкое значение приводит к тому, что системе не хватает потока; слишком высоко, и лист теряет жесткость или загораживает обзор.
Формула OAR зависит от формы и расположения отверстий. В таблицах в этом разделе приведены предварительно-рассчитанные значения для наиболее распространенных-схем круглых отверстий. - используйте их непосредственно при проектировании, а не пересчитывайте каждый раз.
Формулы OAR - Круглые отверстия
|
Шаблон |
Формула ВЕСЛА |
Примечания |
|
Круглый - 60 градус в шахматном порядке |
ВЕСЛО=90.69 × (d² / p²) |
Самый распространенный промышленный образец. |
|
Круглый - 45 градус в шахматном порядке |
ВЕСЛО=78.54 × (d² / p²) |
Примерно на 13% ниже OAR, чем 60 градусов. |
|
Раунд -, встроенный |
ВЕСЛО=78.54 × (d² / p²) |
Та же формула, что и в шахматном порядке на 45 градусов. |
|
Квадрат - встроенный |
OAR=(a² / p²) × 100 % |
Для квадратных отверстий стороны а. |
|
Щелевой (продолговатый) |
OAR=(A_hole / A_total) × 100 % |
A_hole=конечная-закругленная область прорези. |
Предварительно-расчетный стол OAR - с круглыми отверстиями, в шахматном порядке на 60 градусов
Формула: OAR (%)=90.7 × (d² / p²). Прочтите: диаметр отверстия d =, шаг p=(межцентровое расстояние).
|
Шаг ↓ / Диаметр → |
1,0 мм |
2,0 мм |
3,0 мм |
4,0 мм |
5,0 мм |
6,0 мм |
8,0 мм |
10,0 мм |
|
2,5 мм |
14.5% |
- |
- |
- |
- |
- |
- |
- |
|
3,0 мм |
11.0% |
40.3% |
- |
- |
- |
- |
- |
- |
|
4,0 мм |
8.8% |
22.7% |
50.9% |
- |
- |
- |
- |
- |
|
5,0 мм |
- |
14.5% |
32.6% |
57.9% |
- |
- |
- |
- |
|
6,0 мм |
- |
10.0% |
22.7% |
40.3% |
62.8% |
- |
- |
- |
|
8,0 мм |
- |
- |
12.7% |
22.7% |
35.4% |
50.9% |
- |
- |
|
10,0 мм |
- |
- |
- |
14.5% |
22.7% |
32.6% |
57.9% |
- |
|
12,0 мм |
- |
- |
- |
10.0% |
15.7% |
22.7% |
40.3% |
62.8% |
|
15,0 мм |
- |
- |
- |
- |
10.0% |
14.5% |
25.8% |
40.3% |
|
20,0 мм |
- |
- |
- |
- |
- |
8.8% |
14.5% |
22.7% |
Проектные последствия открытой площадки
|
Диапазон весла |
Структурное ощущение |
Сопротивление воздушному потоку |
Блокировка света |
Типичные применения |
|
< 15% |
Очень жесткий - почти |
Высокая - значимая |
Почти непрозрачный |
Грузовые-несущие платформы, |
|
15–25% |
Жесткий |
Умеренный |
В основном непрозрачный |
Решётка напольная (промышленная), |
|
25–40% |
Умеренный - сбалансированный |
Низкий-средний |
Умеренный световой проход |
Вентиляционные экраны, |
|
40–55% |
Гибкая - какая-то |
Низкий |
Полу-прозрачный |
Солнцезащитные экраны, фасад |
|
> 55% |
Гибкая - заметна |
Минимальный |
Высокая прозрачность |
Тонкая фильтрация, |
⚠️ **Примечание разработчика:** Перфорированный лист становится заметно более гибким, когда OAR увеличивается выше 40%. Для структурных применений (платформы, проходы, покрытия) держите OAR ниже 25% и увеличьте толщину листа для компенсации. Эмпирическое правило для конструкции с ограниченным прогибом-: эффективная жесткость на изгиб перфорированного листа равна примерно (1 − OAR)² × жесткость сплошного листа. При OAR=40% эффективная жесткость составляет всего 36% от жесткости сплошной пластины -, что является значительным снижением.
Толщина листа, размеры и стандарты допусков

- Размер листа: Большая часть перфорированного листа производится со стандартными размерами прокатного листа: 1000 × 2000 мм, 1219 × 2438 мм (4 × 8 футов), 1500 × 3000 мм и 1524 × 3048 мм (5 футов × 10 футов). При производстве рулонной-подачи допускается длина рулона до 6000 мм или непрерывный рулон для определенных моделей.
- Поля (неперфорированные края): Стандартные поля по всем краям составляют не менее 2 диаметров отверстия -, что позволяет захватывать лист в перфорационном прессе без деформации отверстий. Нестандартные рамки толщиной 5–20 мм доступны по запросу. Декоративные узоры могут потребовать больших полей.
- Направление заусенцев: при перфорации образуется заусенец на одной стороне (выходная сторона) и чистая ямочка на другой (входная сторона). В большинстве случаев заусенец ориентирован в сторону от смотровой/обслуживаемой поверхности. Укажите «заусенцы», если эстетичный внешний вид имеет решающее значение.
Часто задаваемые вопросы
Процент открытой площади (OAR) — это доля открытой поверхности листа (площадь отверстий), выраженная в процентах. Для круглых отверстий в шахматном порядке на 60 градусов: OAR (%)=90.7 × (d² / p²), где d=диаметр отверстия и p=шаг (расстояние от центра-до-центров). Для отверстия диаметром 5 мм и шагом 8 мм: OAR=90.7 × (5²/8²)=35.4%. Для квадратных отверстий: OAR=(a² / p²) × 100 %, где длина стороны =. Большинство поставщиков перфорации предоставляют таблицы OAR; всегда уточняйте у своего поставщика конкретный шаблон.
Какая марка нержавеющей стали лучше всего подходит для использования на открытом воздухе/перфорированных листов?
Используйте 316L (UNS S31603) для наружных работ, прибрежных районов или любых хлорид--содержащих сред. 3162–3% молибдена L дает PREN примерно 26–28, обеспечивая значительную стойкость к хлоридной-питтинговой и щелевой коррозии, которую 304 не может обеспечить при эксплуатации на открытом воздухе. Для воздействия на морскую атмосферу (в пределах 5 км от побережья) минимально приемлемым классом является 316L. Для зон с сильными брызгами морской воды или морской воды обновите модель до 254 SMO (PREN ~42) или Super Duplex 2507 (PREN ~42–44).
Какие схемы отверстий доступны для перфорированного листа нержавеющей стали?
Четыре основных шаблона: (1) Круглые отверстия - прямые или в шахматном порядке (60 градусов или 45 градусов); наиболее распространенный, самая низкая стоимость оснастки, самая широкая доступность; (2) Квадратные отверстия -, расположенные в ряд или в шахматном порядке; Примерно на 21% больше открытой площади, чем у круглых отверстий при том же боковом краю; (3) Прорезные (круглые) отверстия - для направления потока и предотвращения-скольжения; (4) Декоративные/декоративные - шестиугольные, мостовые-и-прорезные или лазерные-вырезанные по индивидуальному заказу узоры (логотипы, надписи). Специальные шаблоны лазерной-резки позволяют создать практически любую форму, но требуют более высоких затрат времени на инструменты и лазерную обработку.
Какова максимально открытая площадь, достижимая с круглыми отверстиями?
Для круглых отверстий, расположенных в шахматном порядке под углом 60 градусов, теоретический максимум OAR составляет примерно 60,5% при d/p ≈ 0,83 (геометрический предел до того, как отверстия начнут перекрываться). На практике большинство поставщиков ограничивают практическое производство на уровне 50–55 % OAR для стандартного инструмента и 55–60 % для прецизионного или специального инструмента. При OAR выше 60 % лист становится настолько гибким, что его можно использовать только в качестве легкой -декоративной или акустической панели -, а не в качестве функциональной пластины.
Можно ли использовать перфорированный лист в качестве несущего перекрытия или платформы?
Да, -, но только при тщательном проектировании. Ключевые ограничения: (a) Перфорированный лист имеет значительно более низкий модуль сопротивления сечения, чем сплошная пластина той же толщины - эффективная жесткость при изгибе ≈ (1 - OAR)² × жесткость сплошной пластины. При OAR=25% жесткость составляет всего 56% от жесткости сплошной пластины; при OAR=40%, всего 36%. (b) Эмпирическое правило прогиба: толщина неподдерживаемого пролета не должна превышать 60× толщину листа для равномерных нагрузок и 30× для сосредоточенных нагрузок. (c) Для тяжелых промышленных платформ (движение вилочных погрузчиков, временные нагрузки > 5 кН/м²) сплошная пластина или обычная решетчатая решетка предпочтительнее перфорированной пластины.
Какую обработку поверхности следует указать для пищевой/фармацевтической промышленности?
Для пищевых, фармацевтических и медицинских применений используйте электрополировку (EP) или, как минимум, яркий отжиг (BA). Электрополировка удаляет поверхностные микро-дефекты, стабилизирует пассивный слой, снижает Ra до < 0,05 мкм и облегчает очистку и стерилизацию поверхности. Для соответствия санитарному стандарту 3-A укажите Ra менее или равное 0,8 мкм на всех контактирующих с процессом поверхностях-и убедитесь, что все перфорации не имеют заусенцев-(вырезаны лазером или зачищены). Никаких острых краев и карманов, в которых могут скапливаться бактерии.
Как перфорация влияет на коррозионную стойкость нержавеющей стали?
Перфорация сама по себе существенно не меняет коррозионную стойкость подложки из нержавеющей стали - пассивный слой оксида хрома образуется на всех открытых поверхностях одинаково. Однако перфорация создает два новых риска коррозии: (1) краевая коррозия - пробитая или вырезанная лазером- кромка каждого отверстия обнажается необработанный металл; если эта кромка не пассивирована (погружена в азотную кислоту или раствор лимонной кислоты), она может подвергаться коррозии преимущественно в агрессивных средах. Всегда указывайте «травление и пассивация после перфорации». (2) Щель на границе раздела между краем отверстия и любым материалом подложки -. Если перфорированный лист прикреплен к сплошной подложке без зазора, на границе раздела образуется щель, в которой могут концентрироваться хлориды. Обеспечьте небольшой зазор (более или равный 1 мм) между краем отверстия и любым монтажным оборудованием.
В чем разница между перфорированным листом и просечно-вытяжным листом?
Перфорированный лист изготавливается путем пробивания или сверления отверстий в цельном металле -, диаметр отверстия равен или меньше края между отверстиями, и из листа не удаляется никакой металл, кроме самого отверстия. Просечно-вытяжной лист получают путем разрезания цельного листа и последующего его растяжения (без удаления материала) для создания ромбовидных-отверстий. Просечно-вытяжной лист имеет более высокий OAR (до 70–80%), меньшую стоимость, но меньшую точность и более шероховатую поверхность. Для чистых-помещений, пищевой/фармацевтической промышленности или прецизионной фильтрации всегда предпочтительнее перфорированный лист, чем просечно-вытяжной металл.
Какие допуски применяются к перфорированному листу?
Стандартные допуски для промышленного перфорированного листа: диаметр отверстия ±0,08 до ±0,25 мм (в зависимости от размера отверстия); шаг от ±0,15 до ±0,25 мм; толщина листа от ±0,05 до ±0,15 мм (по ASTM A480/A480M); плоскостность: 0,05 × ширина (стандартная), 0,10 × ширина (расслабленная). Прецизионные допуски (отверстие ±0,02 мм, шаг ±0,05 мм) доступны по запросу и за более высокую цену. Всегда четко указывайте допуски в своем заказе на поставку, особенно для приложений фильтрации, где размер отверстий напрямую определяет предельный размер частиц.
Какие стандарты регулируют перфорированный лист из нержавеющей стали?
Ключевые стандарты: ASTM E2813 (Стандартная спецификация для перфорированной пластины для общего строительного, промышленного и архитектурного применения); ASTM A480/A480M (общие допуски на плоскостность, отделку и толщину листов из нержавеющей стали); EN 10025 (холоднокатаный-плоский прокат из нержавеющей стали); ISO 9044 (Промышленная тканая проволочная ткань и перфорированная пластина - включает таблицы с перфорированными пластинами); EN 10204 (в сертификатах испытаний материалов - указан 3.1 для проверки качества, 3.2 для проверки третьей-стороны). Для пищевой/фармацевтической продукции также ознакомьтесь с Санитарным стандартом 3-A 00-09 и FDA 21 CFR 110 (действующая надлежащая производственная практика).


